In breve: un primario produttore europeo di acciai speciali e forgiati (~120.000 t/anno) aveva tre problemi contemporaneamente nel suo sistema di colata in sorgente: inclusioni e cricche nel lingotto, contaminazione dell’acciaio da parte del refrattario e un rischio reale di sfondamento in corrispondenza delle giunzioni. PCO ha riprogettato il sistema attorno alla qualità di bauxite ALUTEX B80Lc (>80% di Al₂O₃, basso tenore di Fe₂O₃), con incastri maschio-femmina lunghi su tutte le giunzioni e tolleranze uniformate per tutti i pezzi. Il risultato: zero sfondamenti dall’entrata in servizio, canali lisci e puliti e un minor rischio di impurità e microinclusioni.
Circa il 97,5% dell’acciaio nel mondo si ottiene oggi con la colata continua: la macchina di colata continua fornisce bramme, blumi e billette, da cui si laminano lamiere, rotaie e barre. Alle lingottiere arriva ormai solo una piccola frazione della produzione — e non certo per abitudine. I lingotti pesanti da forgiatura e gli acciai speciali, da utensili e altolegati richiedono una pulizia interna e una qualità superficiale che solo questa via garantisce. Una parte significativa di essi viene colata in sorgente, cioè dal basso.
Il cuore del processo è il sistema di colata in sorgente: l’imbuto, i tubi verticali, la rosetta e i canali — ceramica refrattaria racchiusa in un mantello d’acciaio e nella placca di colata, collegata alle lingottiere. Attraverso questo circuito scorre tutta la colata, tonnellata dopo tonnellata, ed è in gran parte da esso che dipende la qualità del lingotto. La ceramica ha qui due compiti allo stesso tempo: reggere circa 1.600 °C e quasi un’ora di contatto con il metallo in movimento sotto una pressione ferrostatica crescente — e non cedere nulla all’acciaio, perché ogni particella strappata ai canali resta nel lingotto come difetto.
Nella prima parte dell’articolo spieghiamo perché la scelta del materiale per il sistema di colata conta così tanto: come si usura la ceramica, in cosa si differenziano le qualità disponibili e quanto costa una scelta sbagliata. Nella seconda mostriamo un caso pratico: un produttore europeo di acciai speciali e forgiati ha sostituito il sistema in mulite sinterizzata con una bauxite a basso tenore di ferro e ha misurato che cosa ha portato questo cambiamento in termini di pulizia del lingotto, usura del materiale e rischio di sfondamento.
Come si svolge la colata in sorgente
Nella colata in sorgente (dal basso) l’acciaio liquido non arriva nella lingottiera dall’alto. Dalla siviera viene versato nell’imbuto, da cui scende lungo la colonna di tubi verticali e poi scorre in orizzontale e verso l’alto attraverso una rete di condotti ceramici che riempiono ogni lingottiera senza turbolenze, a partire dalla base.
Il percorso del metallo è una catena di pezzi refrattari: l’insieme montato si chiama sistema di colata in sorgente (in inglese hollow ware, ingot set), mentre l’acciaio solidificato che rimane al suo interno dopo la colata è lo scheletro d’acciaio (in gergo: il «ragno»):
- Imbuto: riceve il getto d’acciaio dalla busetta della siviera — è il pezzo in cui si versa effettivamente.
- Tubi verticali: i tubi sotto l’imbuto, lungo i quali l’acciaio scende. Sono giuntati a incastro maschio-femmina, che assicura un accoppiamento preciso.
- Rosetta (distributore): lo snodo centrale di distribuzione alla base della colonna, con più partenze — grazie ad esse una sola colonna riempie più lingottiere contemporaneamente.
- Canali: i condotti orizzontali che portano l’acciaio dalla rosetta alla base di ogni lingottiera, conclusi da un canale terminale sotto la lingottiera.
Poiché la lingottiera si riempie dal basso, il pelo libero del metallo sale senza turbolenze e senza schizzi. Ed è proprio questo il punto: la colata in sorgente dà una superficie del lingotto nettamente migliore e meno riossidazione della colata diretta dall’alto — per questo domina negli acciai da forgiatura, da utensili e speciali, dove la qualità superficiale e interna non è negoziabile. Permette inoltre di riempire più lingottiere con una sola colata — un vantaggio per la produttività, ma significa anche che un solo canale debole può rovinare più di un lingotto.
Il sistema di colata: qui la scelta del materiale pesa davvero
Il sistema di colata lavora in condizioni brutali, e in pochissimo tempo. L’acciaio vi arriva a una temperatura di circa 1.600–1.650 °C, scorre veloce e turbolento, e i canali devono reggere una pressione ferrostatica crescente per tutta la durata della colata — nei lingotti grandi spesso quasi un’ora — senza rammollire e senza perdere. In più, al momento dell’avvio della colata i pezzi passano dalla temperatura ambiente al calore pieno in pochi secondi, per cui lo shock termico del primo urto del metallo è uno scenario di guasto reale.
Tre meccanismi di usura fanno la maggior parte dei danni — e tutti e tre sono di natura chimica:
Riduzione della silice da parte dell’alluminio disciolto. Negli acciai calmati all’alluminio, l'[Al] disciolto riduce la silice nel refrattario: SiO₂ + [Al] → Al₂O₃ + [Si]. La reazione degrada la superficie del refrattario e allo stesso tempo genera grandi inclusioni esogene di allumina, che finiscono nell’acciaio. È uno dei motivi importanti per limitare la silice libera nei sistemi di colata destinati agli acciai ad alta pulizia.
Azione fondente dell’ossido di manganese. L’MnO è un fondente basico potente. Reagisce con la SiO₂ della ceramica formando silicati di manganese a basso punto di fusione — questi rammolliscono e vengono dilavati nelle zone a flusso turbolento, esponendo materiale fresco a ulteriore attacco chimico. Le qualità ad alto tenore di manganese sono particolarmente aggressive.
Bagnabilità da ossidi di ferro. Le fasi contenenti Fe₂O₃ e FeO bagnano la superficie della ceramica, aggravando sia l’erosione sia la riossidazione dell’acciaio.
La portata del problema è ben documentata: negli acciai calmati, circa il 60% delle inclusioni esogene (macroinclusioni) è attribuito alla corrosione e all’azione fondente dei refrattari — e le inclusioni da erosione tendono a essere più grandi, quindi più dannose, di quelle da trascinamento di scoria. L’erosione si concentra dove il flusso è turbolento — per questo la letteratura raccomanda di mantenere basse le velocità di flusso nei canali, specialmente nella fase iniziale, critica, della colata.
Tutto questo si traduce in tre rischi concreti:
- Acciaio contaminato → scarti. Macroinclusioni e prodotti di riossidazione danno difetti interni che emergono ai controlli a ultrasuoni o solo in fase di forgiatura — lingotti rottamati o rilavorati, al pieno costo del valore aggiunto.
- Sfondamenti → colate perse e rischio per la sicurezza. Un canale fessurato o una giunzione che perde sotto pressione ferrostatica può aprire il sistema a metà colata: una colata persa, una bonifica non pianificata e un rischio reale per le persone.
- Contaminazione dal materiale → declassamento. Il materiale strappato al rivestimento diventa esso stesso un’inclusione esogena — l’esatto contrario della «contaminazione zero» richiesta dai clienti di acciai ad alta pulizia.
Chamotte, mullite o bauxite: quale scegliere?
La scelta del materiale per un sistema di colata in sorgente è, in sostanza, una scalata del sistema Al₂O₃–SiO₂: ogni gradino costa di più, ma compra resistenza chimica e pulizia.
| Famiglia di qualità | Al₂O₃ tipico | Comportamento nel sistema | Impiego migliore |
| Chamotte (argilla refrattaria) | 30–42% | La più economica, tollerante agli shock termici, ma l’alto SiO₂ reagisce facilmente con [Al] e MnO | Acciai semplici, lingotti piccoli, colate brevi |
| Mulite sinterizzata | ~72% (fase mulitica) | Bassa dilatazione termica → ottima resistenza agli shock termici e allo scorrimento viscoso; meno corrosione e infiltrazione della chamotte | Qualità superiori che richiedono una buona superficie |
| Mullite elettrofusa | ~72% (fase mulitica) | Dilatazione minima → resistenza agli shock termici eccezionale; migliore resistenza alla corrosione e meno infiltrazione della mulite sinterizzata — ma costosa | Qualità superiori che richiedono una superficie eccellente, quando il budget lo consente |
| Bauxite (cotta o a legante chimico) | >80% | Più allumina e meno silice libera della mulite; le qualità a basso ferro danno pulizia dell’acciaio e migliore protezione dagli sfondamenti | Qualità aggressive ed esigenza di «contaminazione zero», lingotti grandi, alta pressione ferrostatica, colate lunghe |
Due sfumature pesano più del solo numero di Al₂O₃.
Primo: la mineralogia batte la chimica pura. Ciò che resiste all’erosione è la stabilità della fase legante — la matrice mulitica, il vetro povero di silice — e non la percentuale totale di Al₂O₃. Un mattone ad alta allumina con un legante instabile e ricco di silice può usurarsi più in fretta di uno meno alluminoso con una matrice pulita.
Secondo: il sistema legante cambia il comportamento del pezzo durante la colata. I sistemi in bauxite sono spesso a legante chimico (fosfatico) anziché cotti ad alta temperatura. Il legante fosfatico dà al pezzo un’elevata resistenza alla movimentazione e al montaggio, tolleranze dimensionali strette e una grande resistenza all’abrasione del metallo in flusso — qualità decisive per un incastro maschio-femmina accoppiato con precisione.
Come valutare un sistema di colata in sorgente
Un sistema di colata si valuta su due livelli — in laboratorio e sul piazzale di colata — e i due devono concordare.
In laboratorio contano: la porosità aperta e la densità apparente (una porosità più bassa limita l’infiltrazione del metallo, anche se una parte di porosità viene accettata di proposito — per la resistenza agli shock termici e come isolamento contro la solidificazione prematura dell’acciaio nei canali), la refrattarietà sotto carico (il canale manterrà la forma sotto la pressione ferrostatica?), la variazione lineare permanente (un valore leggermente positivo è spesso desiderabile — un pezzo che cresce di poco serra le giunzioni) e il numero di cicli di shock termico sopportati.
Ma il verdetto finale è scritto sullo scheletro d’acciaio — il «ragno» solidificato estratto dal sistema dopo la colata. Un sistema usato è un campione già pronto per l’analisi post mortem, e i tecnici esperti lo leggono direttamente:
- La superficie dello scheletro è liscia e pulita, senza refrattario aderente? È il segno di bassa reattività e di smontaggio facile.
- La sezione di un canale mostra infiltrazione senza reazione — acciaio entrato nei pori, ma matrice intatta, senza fasi deboli né cricche?
- I controlli di pulizia del lingotto (conteggi delle inclusioni, valutazioni delle microinclusioni) migliorano?
Valori di laboratorio corretti, più uno scheletro pulito, più un lingotto più pulito — ecco che aspetto ha «bene». Ed è esattamente ciò che ha consegnato il caso che segue.
Case study: un sistema in bauxite a basso ferro per lingotti da forgiatura 42CrMo4
Le condizioni di esercizio
Un primario produttore europeo di acciai speciali e forgiati, che cola circa 120.000 tonnellate all’anno, gestisce una linea di colata in sorgente per lingotti in acciai legati per forgiatura. Il caso di riferimento è una colata di 42CrMo4 — un acciaio al cromo-molibdeno da forgiatura, in cui la pulizia interna determina direttamente il valore del pezzo finito.
| Parametro | Valore |
| Qualità di acciaio (riferimento) | 42CrMo4 |
| Temperatura di colata | 1.630 °C |
| Capacità della siviera | 50 t |
| Durata della colata | ~1 ora |
| Massa del lingotto | 800 kg |
In queste condizioni — acciaio speciale, quasi un’ora di contatto con il metallo — il canale non è un componente passivo. È una fonte attiva di inclusioni, incrostazioni e rischio di sfondamento, e tre cose nel sistema decidono il risultato: la composizione del materiale, le tolleranze dei pezzi e la profondità degli incastri maschio-femmina.
La situazione di partenza: buone intenzioni su giunzioni sbagliate
Lo stabilimento lavorava con un sistema in mulite sinterizzata, e i sintomi — sparsi per tutto il processo — convergevano su un unico punto: la ceramica:
- Il materiale non era all’altezza dell’acciaio. La mulite sinterizzata non offriva la resistenza alla corrosione e all’infiltrazione che questa qualità richiede su un’ora di contatto.
- I difetti passavano nel lingotto. Inclusioni non metalliche e cricche — una parte delle quali nasceva nel refrattario.
- Il requisito era: contaminazione zero. La ceramica non deve apportare impurità (SiO₂, Al₂O₃ dalla fase vetrosa) agli acciai ad alta pulizia. E invece le apportava.
- Gli sfondamenti erano in agguato alle giunzioni. Il sistema aveva incastri maschio-femmina corti e una dispersione indefinita di tolleranze tra i pezzi. Gli elementi non si montavano mai due volte allo stesso modo — ogni montaggio era una lotteria di tenuta leggermente diversa, sotto una colonna ferrostatica piena.
Una sola diagnosi, due fronti: un materiale non adatto all’acciaio e incastri troppo poco profondi per chiudere al metallo la via di fuga.
La soluzione: una nuova qualità e un incastro più profondo
PCO ha ricostruito il sistema attorno ad ALUTEX B80Lc — la sua qualità dedicata alla colata in sorgente, sviluppata a partire da una composizione speciale di bauxiti accuratamente selezionate a basso tenore di ferro (>80% di Al₂O₃, Fe₂O₃ volutamente basso) — introducendo in parallelo due modifiche costruttive:
- Incastri maschio-femmina lunghi su tutte le giunzioni. Un incastro più profondo allunga il percorso che il metallo dovrebbe compiere attraverso il giunto — geometria semplice, calo reale del rischio di sfondamento.
- Tolleranze uniformate per tutti i pezzi, grazie alle quali imbuto, tubi, rosetta e canali si montano in modo serrato e ripetibile — fine della lotteria.
Tutta la metallurgia si nasconde nella qualità stessa. La base di materie prime — una composizione di bauxiti selezionate, ad alto tenore di allumina e quasi prive di silice libera — non lascia all’acciaio praticamente nulla con cui reagire, mentre il tenore di ossidi di ferro, volutamente basso, elimina una fonte di bagnabilità e riossidazione. Su questa base lavora un sistema legante chimico dedicato, sviluppato appositamente per la colata in sorgente: racchiude i grani densi di bauxite in una matrice resistente all’abrasione che regge il passaggio del metallo, mantiene tolleranze strette pezzo dopo pezzo e si dilata leggermente al primo riscaldo — così le giunzioni montate si serrano, invece di allentarsi, esattamente nel momento in cui la pressione ferrostatica si instaura.
La logica di scelta è la stessa di ogni rivestimento: più la qualità è aggressiva, più alta è l’esigenza di pulizia e più grande è il lingotto, più in alto bisogna salire sulla scala dell’allumina (chamotte → mulite → bauxite). Più Al₂O₃ e meno silice libera significano meno SiO₂ disponibile per l’attacco di [Al] e MnO; pochi ossidi di ferro significano una fonte di bagnabilità in meno e meno fasi basso-fondenti — quelle che alimentano la contaminazione.
Il montaggio sulla placca di colata
Il sistema si monta sulla placca di colata: la rosetta riceve il getto dai tubi verticali, e da lì partono i canali, chiusi dai canali terminali sotto le lingottiere. Grazie alle tolleranze uniformate e all’incastro maschio-femmina lungo, i pezzi si montano in modo serrato e ripetibile.
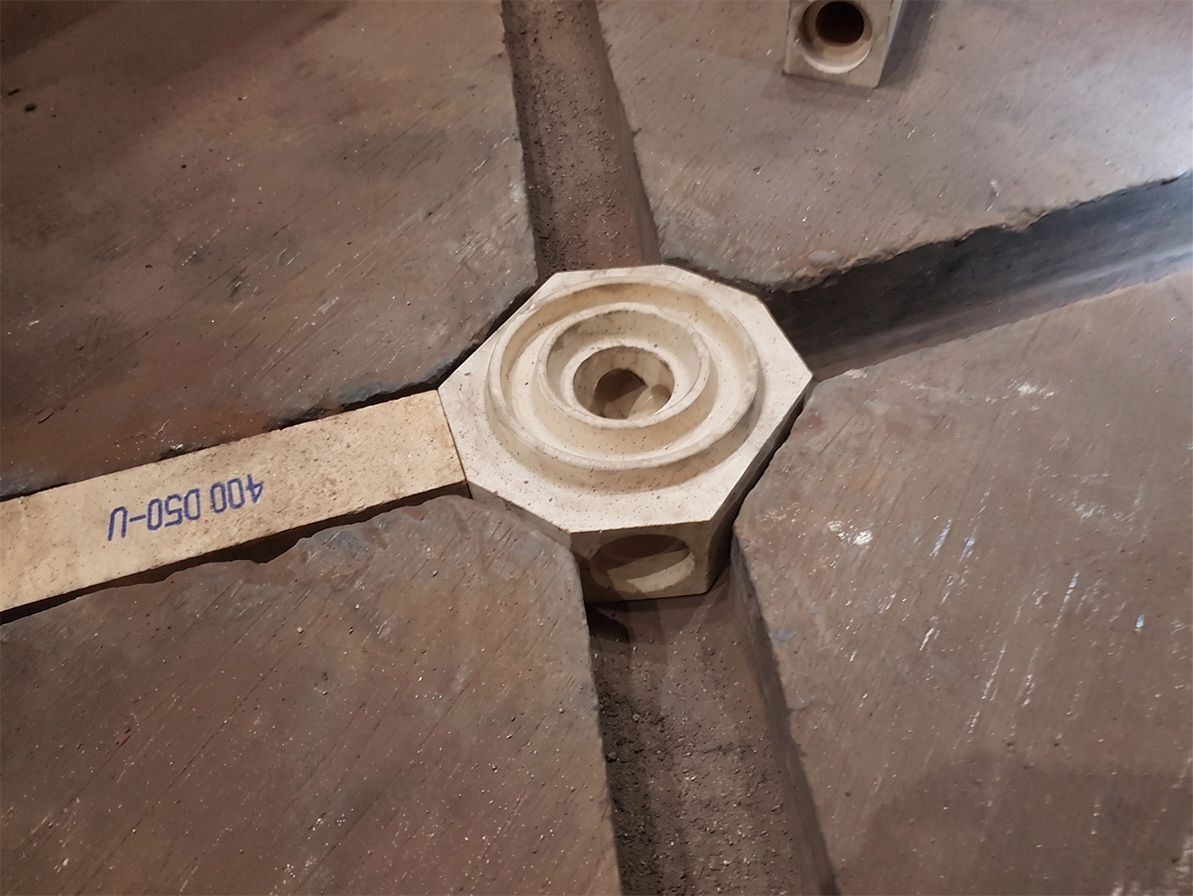
Rosetta (distributore) con un canale da 400 mm — montaggio nella placca di colata.
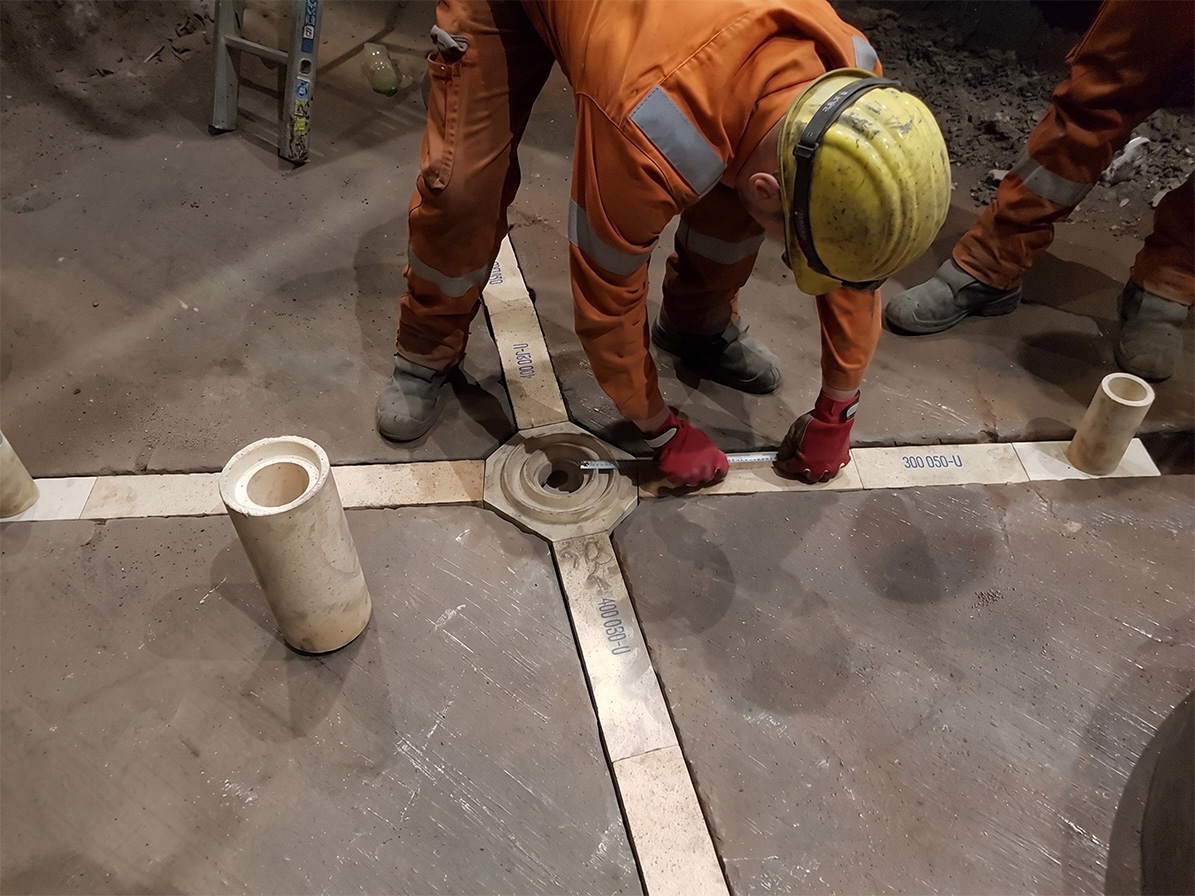
Montaggio del sistema: rosetta + 2 canali da 400 mm + canale terminale sulla placca di colata.
I risultati: lo scheletro d’acciaio non mente
Dopo la colata, il testimone più onesto è lo scheletro d’acciaio — il metallo solidificato estratto dai canali. La sua superficie è l’impronta diretta di ciò che è accaduto all’interfaccia acciaio–ceramica. Per il 42CrMo4 di riferimento:
| Cosa è stato valutato | Risultato con il sistema in bauxite |
| Protezione dagli sfondamenti | Zero sfondamenti dall’entrata in servizio del materiale |
| Superficie dello scheletro | Liscia e pulita; nessun refrattario aderente; i pezzi usati e le incrostazioni si staccano senza fatica |
| Giunzioni | Nettamente più pulite e più a tenuta rispetto alla soluzione di confronto |
| Sezione del canale | Infiltrazione fino a circa il 50% della parete, ma nessuna usura del materiale, nessuna fase debole, nessuna cricca |
| Pulizia del lingotto (laboratorio) | Meno impurità e microinclusioni nei lingotti controllati |
| Qualità del lingotto | Miglioramento complessivo |
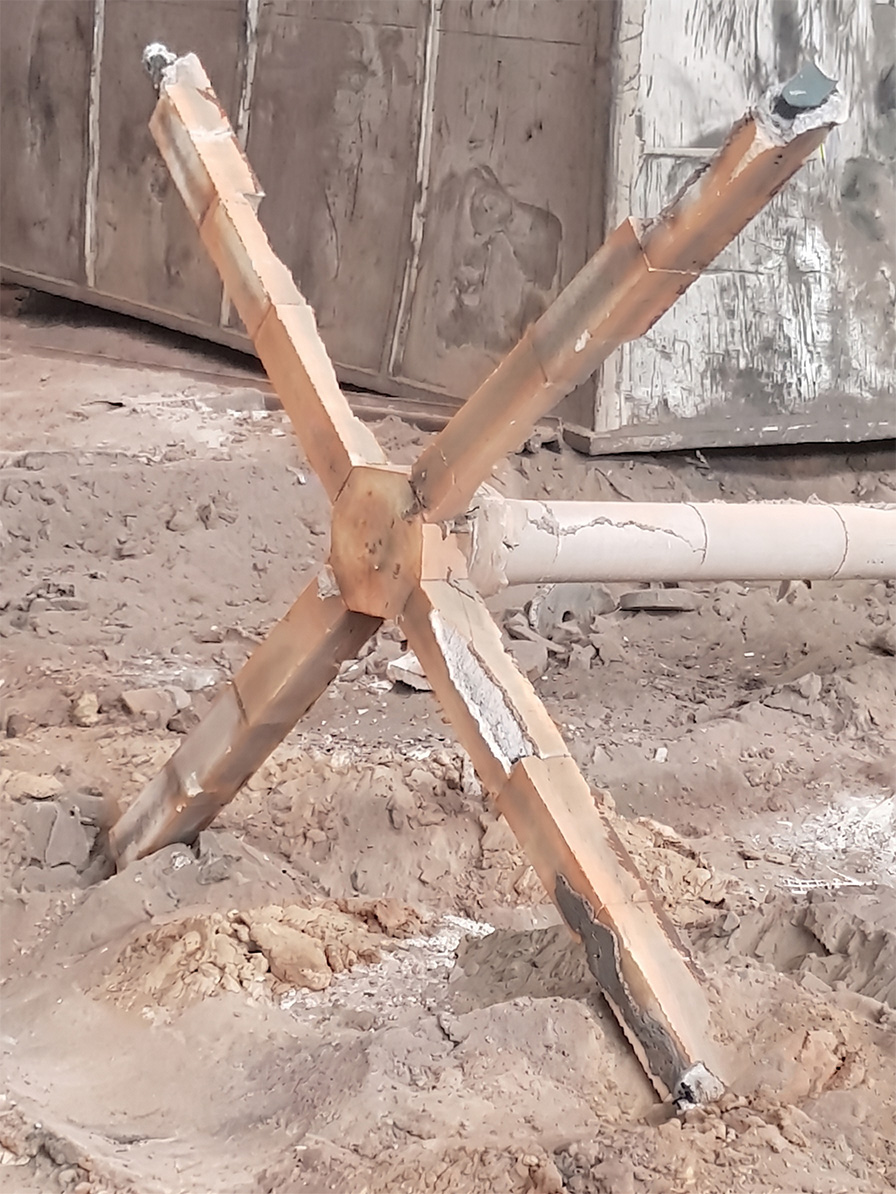
Scheletro d’acciaio completo sui pezzi PCO dopo la colata.
Uno scheletro completo — regolare, omogeneo, senza escrescenze né dilavamenti. Il sistema ha tenuto la sua geometria per tutta la colata.
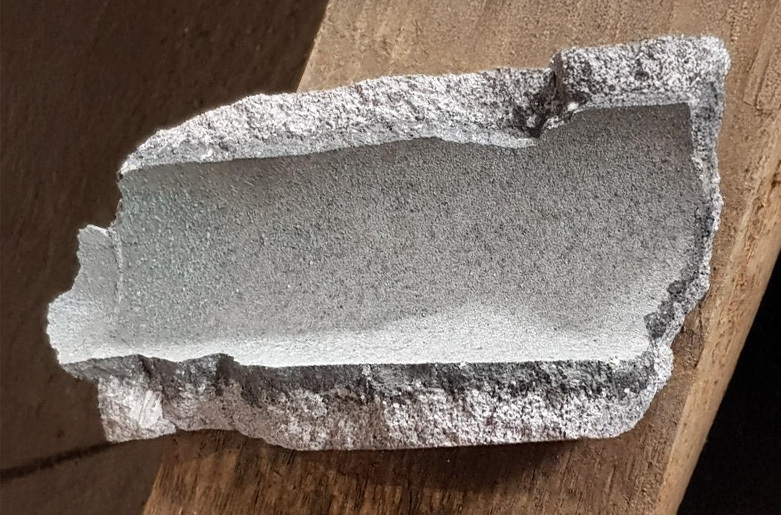
Superficie di contatto tra il refrattario PCO e lo scheletro d’acciaio, vicino alla rosetta.
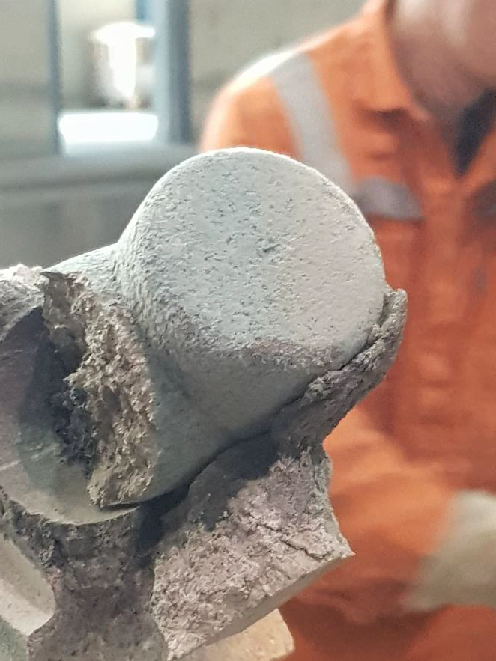
Superficie dello scheletro sul canale terminale.
La pelle del getto è liscia e pulita, e il refrattario se ne separa lungo un confine netto e franco. L’acciaio non si è legato alla ceramica — e non le ha preso nulla.
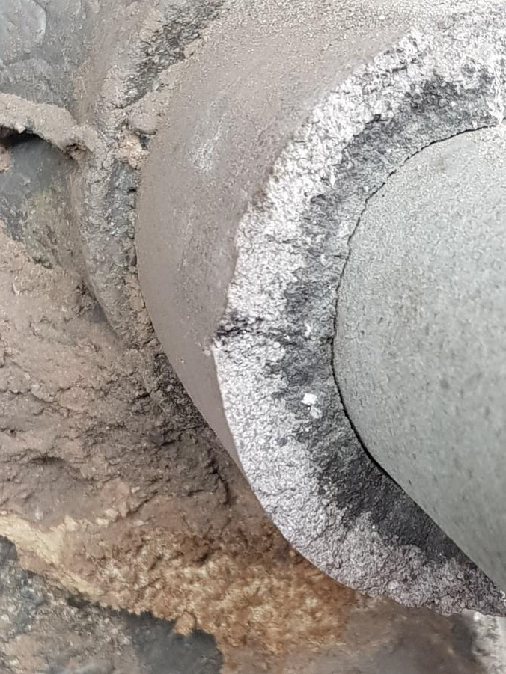
Sezione della zona di infiltrazione dell’acciaio in un canale PCO.
Il risultato più eloquente è quella riga della tabella, inquietante in apparenza: l’acciaio è penetrato nella parete del canale fino a circa metà spessore — eppure non ha rovinato nulla. La zona di infiltrazione è compatta, senza cricche né sgretolamenti. Un’infiltrazione controllata, non distruttiva. Ciò che conta non è se l’acciaio è penetrato, ma se ha rotto qualcosa: un’infiltrazione senza reazione è accettabile; è la reazione che strappa il refrattario verso l’acciaio e divora il canale.
Ed ecco lo stesso punto quando il materiale non è all’altezza dell’acciaio — la soluzione di confronto:
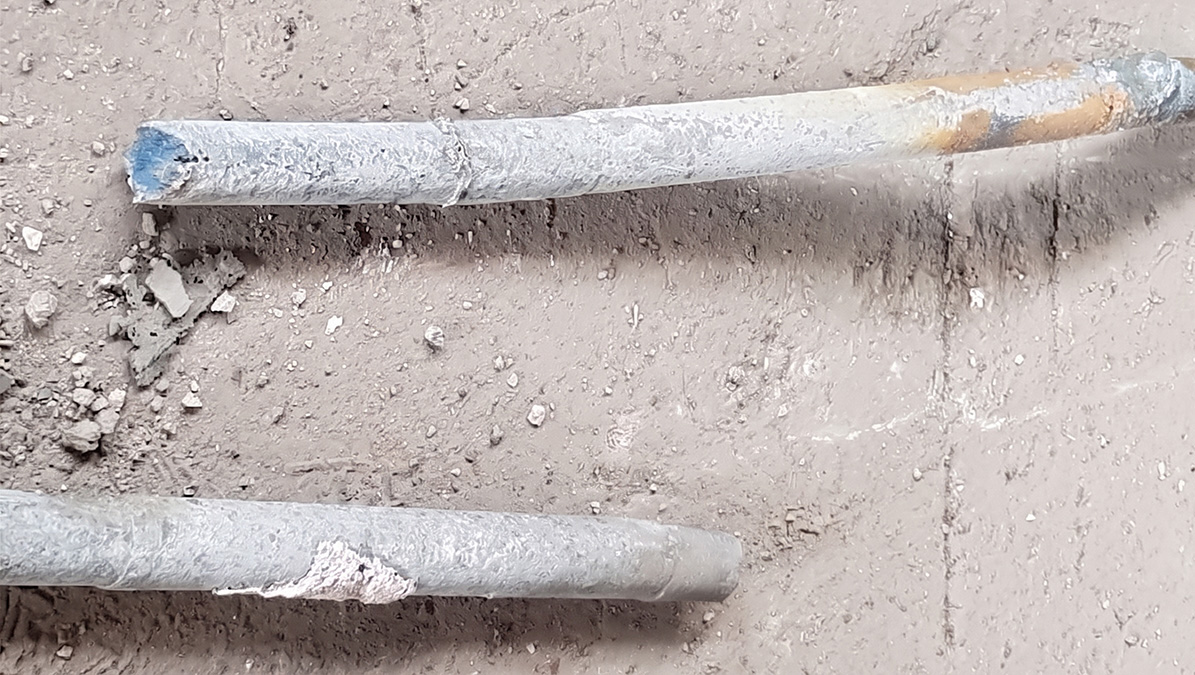
Scheletri d’acciaio del materiale di confronto.
Basta confrontare le superfici. Gli scheletri del materiale di confronto sono irregolari, ruvidi e in alcuni punti nettamente più sottili, con materiale aderente e depositi rosso-arancio lungo la superficie. Non è cosmetica — è la traccia di una reazione tra ceramica e acciaio.
Una pelle ruvida e residui aderenti significano che il metallo strappava il materiale e vi reagiva; le colorazioni sono i prodotti di quella reazione — fasi basso-fondenti e ossidi legati alla superficie del getto. Ogni punto di questo tipo all’interfaccia ceramica–acciaio è una potenziale inclusione non metallica trasferita al lingotto. In altre parole: sullo scheletro si vede esattamente ciò che il laboratorio ritrova poi nel metallo.
Perché ha funzionato
Ogni risultato discende dalla logica del materiale e della costruzione. L’acciaio più pulito è venuto dalla chimica: la bauxite con >80% di Al₂O₃ porta meno silice libera della mulite precedente (~72%), e il basso tenore di Fe₂O₃ elimina una fonte di bagnabilità e riossidazione — meno reazione SiO₂ + [Al], meno azione fondente dell’MnO, meno inclusioni da erosione e nessuna contaminazione misurabile.
Gli zero sfondamenti sono merito della meccanica riprogettata e del comportamento del materiale: gli incastri maschio-femmina lunghi e le tolleranze uniformate chiudono le vie di fuga, mentre il legante chimico e la leggera dilatazione al riscaldo serrano le giunzioni montate sotto la pressione ferrostatica. Lo smontaggio facile e lo scheletro pulito derivano dalla bassa reattività — il materiale semplicemente non si lega all’acciaio solidificato.
Niente di tutto questo fa della bauxite la risposta universale. Per gli acciai semplici, i lingotti piccoli e le colate brevi, chamotte o mulite bastano spesso ampiamente — e costano meno. Il cuore di questo caso è più stretto e più utile: per le qualità aggressive ad alta pulizia, i lingotti grandi, le alte pressioni ferrostatiche e le colate lunghe, un sistema in bauxite a basso ferro dà un margine misurabile di pulizia e di protezione dagli sfondamenti che un materiale più ricco di silice non può offrire.
I punti chiave
- Nella colata in sorgente è il sistema di colata — non il forno — il refrattario che decide la pulizia del lingotto e il rischio di sfondamento; circa il 60% delle inclusioni esogene negli acciai calmati proviene dall’attacco ai refrattari.
- L’usura è di natura chimica: l’[Al] disciolto riduce il SiO₂, l’MnO agisce da fondente sulla silice, e il Fe₂O₃ bagna e riossida. Tutti e tre i meccanismi puntano nella stessa direzione — meno silice libera e meno ossidi di ferro per le qualità ad alta pulizia.
- Chamotte → mulite → bauxite è la scala della resistenza chimica e della pulizia. Scegli la qualità in base all’acciaio, alla taglia del lingotto e alla durata della colata — non al prezzo più basso né all’Al₂O₃ più alto.
- Le giunzioni sono uno scenario di cedimento a sé: un incastro maschio-femmina profondo e tolleranze uniformate fanno parte della protezione dagli sfondamenti quanto il materiale.
- Leggi lo scheletro d’acciaio: un «ragno» liscio, pulito, che si stacca facilmente, con infiltrazione senza reazione, è il segno distintivo sul campo di un materiale ben scelto.
- Nel caso presentato, la sostituzione di un sistema in mulite sinterizzata con una bauxite a basso ferro (ALUTEX B80Lc) con incastri più lunghi ha dato meno microinclusioni, zero sfondamenti e uno smontaggio pulito sui lingotti da forgiatura 42CrMo4.
Domande frequenti
La mulite basta per la colata in sorgente degli acciai speciali?
Per esigenze di pulizia elevate e colate lunghe — scegli la bauxite. Un tenore di Al₂O₃ più alto dà maggiore resistenza alla corrosione e all’infiltrazione, e un basso tenore di Fe₂O₃ limita le fasi basso-fondenti e la contaminazione. La mulite resta una buona scelta per le qualità superiori senza esigenze di pulizia così severe; la chamotte — per gli acciai semplici e i lingotti piccoli.
Un incastro maschio-femmina più lungo riduce davvero gli sfondamenti?
Sì. Un incastro più profondo allunga il percorso del metallo attraverso il giunto e, insieme a tolleranze uniformate, dà giunzioni a tenuta in modo ripetibile. È una chiusura fisica della via di fuga, non cosmetica.
L’acciaio è penetrato per circa il 50% della parete — il materiale è da scartare?
La profondità di infiltrazione, da sola, non decide nulla. Se, nonostante la penetrazione dell’acciaio, il materiale non mostra usura, fasi deboli né cricche — sta lavorando in modo controllato. Giudica l’integrità della struttura, non la profondità di infiltrazione.
Come si capisce che il materiale dei canali sta «sporcando» l’acciaio?
Dal lingotto e dallo scheletro: valori di inclusioni e microinclusioni in aumento ai controlli, residui di materiale aderenti alle superfici dei canali, incrostazioni difficili da rimuovere. Uno scheletro liscio, che si stacca pulito, è il segnale che la ceramica non cede impurità al metallo.
Le soluzioni PCO: PCO produce la gamma completa di pezzi per sistemi di colata in sorgente — tra cui Alutex B80Lc a legante chimico — e affianca i clienti nella progettazione dei sistemi (geometria degli incastri, tolleranze), nel montaggio e nell’analisi post mortem degli scheletri d’acciaio, che permette di individuare i meccanismi di usura su pezzi realmente utilizzati,servizi refrattari.
Inclusioni, contaminazione o sfondamenti nella colata in sorgente? PCO ti aiuta a scegliere e progettare un sistema di colata adatto alla tua qualità di acciaio, alla taglia dei lingotti e alla durata di colata. Contatta il nostro team tecnico